V vsakem servisu se ponavlja ista scena: nekdo se že dvajset minut bori z juntom, viša temperaturo spajkalnika, sili s puntom, trga pade. Pride izkušen kolega, doda kapljico fluxa in junta se odlepi pri prvem prehodu.
Flux je verjetno najslabše razumljeni potrošni material v elektroniki. Prodaja se kot čarobno mazilo, razlage so povsod pomanjkljive, velik del tega, kar preberete o njem — celo na forumih za popravila — pa je preprosto napačen. Zato ga bomo tukaj razložili tako, kot je treba: s tehničnimi listi in standardi pred sabo.
Kaj flux dela (in česa ne)
Flux dela tri stvari, vse so kemične. Nobena ni električna:
- Napade in raztopi oksid. Vsaka kovinska površina na zraku se prekrije s plastjo oksida, spajka pa ne moko oksida. Rosin reagira s tem oksidom in tvori kovinsko sol — dobesedno milo — ki se raztopi v samem fluxu in pod seboj pusti čisto kovino.
- Prepreči ponovni nastanek oksida. Med segrevanjem se oksidacija močno pospeši. Staljeni flux deluje kot tekoča odeja nad delovno cono in med celotno operacijo ohranja kisik stran.
- Izboljša wetting. Na čisti kovini se staljeni svinec enakomerno razleze in tvori pravilno oblikovano junto, namesto da ostane v kroglicah.
Niansa, ki jo skoraj nihče ne pojasni pravilno: pogosto se reče, da «flux zmanjša površinsko napetost spajke». To ni natančno. Kar se zmanjša, je medfazna napetost med spajko in fluxom, hkrati pa se poveča površinska energija podlage, ko ji flux odstrani oksid. Praktični rezultat je isti — spajka se razleze — mehanizem pa je ta.
Mit številka ena: «flux izboljša električno prevodnost». To je popolnoma napačno. Flux ni prevodnik in ni del juncije. Je kemično čistilno sredstvo, ki se v procesu porabi. Kar prevaja, je kovinska zveza, ki jo je flux omogočil.
Zakaj je pri razspajkanju skoraj obvezen
To je del, ki ga je v vsakodnevnem delu najbolj čutiti in ki opravičuje nakup fluxa, četudi spajkate malo.
Ko spajkate z žico, ta že vsebuje flux v jedru iz rosina, ki se sprosti natančno tam, kjer je potreben. Toda pri razspajkanju ne dodajate nove žice: taljate spajko, ki je bila leta na plošči, zunaj oksidirano in brez aktivnega fluxa. Ta stara spajka se upira toku, ostaja prilepljena in v kroglicah, malla desoldadora pa jo preprosto noče posrkati.
Dodajte flux in vse se spremeni: oksid se raztopi, stara spajka spet moči in sledi mrežici ali puntu. Zato izkušeni serviserji pri razspajkanju porabijo bistveno več fluxa kot pri spajkanju.
Toplota: kaj se dejansko dogaja
Na veliko mestih boste prebrali, da «flux deluje kot toplotni most med puntom in junto». To tako ne drži, in koristno je vedeti zakaj, saj ta napačna predstava vodi k napačni uporabi orodja.
Toplotni most ustvari kapljica staljene spajke, ne flux. To izrecno priporočajo proizvajalci profesionalnih postaj: punt estañar in ustvariti spajkalni most z junto, preden začnete segrevati. Števila pojasnijo zakaj:
| Medij med puntom in junto | Toplotna prevodnost |
|---|---|
| Zrak (slab stik) | 0,026 W/mK |
| Tekoči flux (kakor vsaka smola) | del orden de 0,1-0,2 W/mK |
| Staljena spajka | ≈ 60 W/mK |
Spajka prevaja toploto 2.300-krat bolje kot zrak. Flux le 4- do 8-krat. Toplotni most torej ni flux.
Pa vendarle flux pri prenosu toplote pomaga — le po drugi poti, ki je dokumentirana: oksid je toplotni izolator. Oksidiran ali slabo estañado punt prenaša toploto bistveno slabše. Prav flux je tisto, kar ohranja punt in junto čiste pred oksidom in kar omogoča, da spajka moči ter se tvori tisti most, ki dejansko prevaja. Posredni prispevek, a odločilen.
Ker govorimo o oksidu: skrbite za punt
Če ste prebrali do sem, je praktični sklep očiten: oksidiran punt vam sabotira delo. Najslabše je, da simptom vara — ker ne segreje dovolj, zvišate temperaturo, pri višji temperaturi pa se punt oksidira še hitreje. Začaran krog, ki se konča z zavrženim puntom.
Znak je jasen: punt preneha sprejemati spajko. Namesto svetle, srebrne kapljice dobite mat, počrnelo površino, po kateri se spajka kopiči v kroglicah in zdrsne stran. Ko se to zgodi, spajkalnega mosta ni več in prenos toplote je skoraj ničen.
- Pasta za obnovo puntov Mechanic MCN-8. Za takrat, ko je punt že oksidiran in ne sprejema spajke. Vroč punt za trenutek potopite v pasto: ta odstrani nakopičeni oksid in punt znova estañar. Ne vsebuje kislin, zato ne napada prevleke. Spada med tiste izdelke za manj kot pet evrov, ki rešijo pune za dvajset.
- Čistilna posoda z bronasto gobico. Za vsakodnevno uporabo. Bronasta vuna odvleče staro spajko brez nenadnega ohlajanja punta, kar je ravno tisto, kar mu dela klasična mokra gobica: vsak dotik je toplotni udar, ki postopoma razpoka prevleko. Ko se gobica zamaši, jo zamenjajte z nadomestno bronasto gobico.
In zlato pravilo, ki nič ne stane: pustite punt vedno estañado, preden ugasnete postajo. Ta plast spajke prepreči oksidacijo bakra med ohlajanjem. Ugasniti postajo s čistim, golim puntom je najhitrejši način, da ga uničite.
Še ena koristna opomba v isti smeri: pri spajkanju z dotikom je ključna površina stika, ne pritisk. Proizvajalci so jasni — med večjim pritiskom in boljšim prenosom toplote ni nobene korelacije. Uporabite največji punt, ki še gre, ne najfinejšega.
Kdaj flux ne zadošča
Bodimo pošteni, ker tega skoraj nihče ne pove: če so padi močno oksidirani, noben flux ne more pomagati. Industrija retoucha to sama prizna: pri hudi oksidaciji ponovni refluks ne deluje — komponento je treba odstraniti, pade kondicionirati in jih znova estañar. Flux je kemični pospeševalec, ne čudežni oživljevalec.
Vrste fluxa: naučite se brati kodo in ne boste več izbrali napačnega
Pozabite na marketinška besedila. Vsak resen flux ima štiriznakovno klasifikacijo po standardu IPC J-STD-004, ki vam pove edino, kar je dejansko pomembno: ali ga je treba očistiti ali ne.
Koda se bere takole:
- Dve črki — iz česa je narejen: RO naravni rosin · RE sintetična smola · OR organski (hidrosolubilni) · IN anorganski (kisline in soli; v elektroniki se ne uporablja).
- Ena črka — stopnja aktivnosti: L nizka · M srednja · H visoka. Meri se v laboratoriju, ne ocenjuje na oko.
- Ena cifra — halogeni: 0 pod 0,05 % · 1 nad 0,05 %.
In tu je praktični ključ, ki je vreden celotnega članka:
Koda vam pove, ali morate čistiti:
- L0 in L1 → uspešno prestaneta teste brez čiščenja. To je tisto, kar imenujemo no-clean.
- M0 in M1 → primerni s čiščenjem ali brez, odvisno od aplikacije.
- H0 in H1 → veljavni le s čiščenjem. Brez izjem.
Opazite: «no-clean» ni vrsta fluxa, ampak posledica stopnje aktivnosti. ROL0 je no-clean; ROH1 ni, čeprav sta oba na osnovi rosina.
In water-washable flux
Fluxe OR (water-soluble) vsebujejo organske kisline, odlično motijo in so resnično korozivni: njihovi residuji so aktivni in higroskopni. Uporabljajo se v proizvodnji, kjer plošča po nanosu gre skozi pranje. Če ga uporabite, pranje ni izbirno — in prej ko bolje.
Kateri naš flux potrebujete
To tabelo smo sestavili z uradnimi tehničnimi listi v rokah, ne s tem, kar piše na embalaži. Kjer uradnega lista ni, to povemo.
| Flux | Klasifikacija | Ali ga je treba čistiti? | Zlitine | Idealen za |
|---|---|---|---|---|
| Amtech NC-559 (lonček 100 cc) | ROL0 · rosin | No-clean. Residuo prozoren in inerten | Leaded solder in bismuth. Tehnični list ne navaja nobene SAC305 zlitine | Vsestranski flux za popravila z leaded solder. Retouche BGA in mikro-spajkanje |
| Amtech RMA-223 (lonček 100 cc) | ROL0 · zmerno aktiviran rosin | No-clean | Sn/Pb, bismuth in tudi SAC305 ter ostale lead-free zlitine | Edini v ponudbi, kvalificiran za lead-free spajkanje. Gostejši, bolje drži komponente na mestu. Primeren za reballing |
| Amtech LF-4300 (lonček 100 cc) | REL0 · sintetična smola | Lavable con agua. Priporoča se pranje (mlačna deionizirana voda). Ni primeren za visokoohmska vezja | Optimiziran za lead-free spajkanje (SAC305, Sn/Cu, Sn/Ag…) | Proizvodnja in retouche brez svinca tam, kjer ploščo po delu operete |
| Kingbo RMA-218 (lonček 100 g) | Brez objavljenega uradnega tehničnega lista | Iz previdnosti ga očistite | Ni objavljeno | Cenovno ugodna alternativa za retouche BGA. Zelo razširjena in zanesljiva izbira |
| Mechanic RMA-AV10 | Brez objavljenega uradnega tehničnega lista | Iz previdnosti ga očistite | Ni objavljeno | Vstopna linija za občasna dela |
| Goot BS-10 | Anorganski (cinkov in amonijev klorid) | Obvezno in temeljito | Splošno spajkanje | Debeli kabli in priključki, pločevina, kositer. Proizvajalec prepoveduje uporabo na ploščah. |
Kratek povzetek za tiste v naglici: če popravljate z leaded solder, vzemite NC-559. Če delate z lead-free spajko, RMA-223. Če boste ploščo po delu operali, LF-4300. Če iščete ugodno ceno, Kingbo. In Goot BS-10 nikoli na PCB.
O ponaredkih Amtech
Amtech je ena najbolj ponarejenih znamk v panogi — dobro je vedeti. Inventec, lastnik znamke, je to uradno sporočil: «nikoli nismo prodajali prek Amazon, eBay ali Alibaba» in «nikoli nismo pooblastili ali licencirali nobene družbe za proizvodnjo naših Amtech fluxov». Naši lončki nosijo fosforescenčno zeleno nalepko s črtno kodo, ki je proizvajalčev znak pristnosti.
Flux in pasta de soldar nista isto
Zmeda je pogosta in drago stane. Po samem standardu:
- Flux je kemični pripravek. Ne vsebuje kovine in sam po sebi ne more tvoriti zveze.
- Pasta de soldar (oziroma spajka v pasti) je kovinski prah v mešanici s fluxom. Ta kovina je tista, ki tvori zvezo.
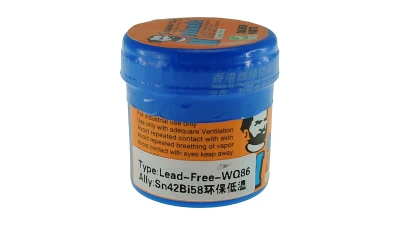
Če morate dodati spajko, potrebujete pasto, kot je Mechanic XG-50 (Sn63/Pb37) ali, brez svinca, Mechanic WQ86 z bismuthom, ki se tali pri nižji temperaturi. Če potrebujete le, da tisto, kar je že tam, spet steče, pa flux zadošča.
Pozor na eno besedno past: v inštalaterstvu «pasta de soldar» pomeni flux v pasti brez kovine. V elektroniki «spajka v pasti» kovino vsebuje. Isto ime, povsem različni stvari.
Vsak način segrevanja zahteva drugačen pristop
Punt in vročo pišto ne segrejevata enako, flux pa se v vsakem primeru obnaša drugače.
- Dotik (spajkalnik). Čista prevodnost. Najučinkovitejša metoda pri dobrem stiku: estañar punt, ustvariti spajkalni most in uporabiti največji punt, ki še gre.
- Vroča pišta. Konvekcija: prenos toplote je precej slabši kot pri dotiku, zato so potrebni višja temperatura in več časa. Pazite na pretok zraka — pri visokem pretoku komponente odletijo, ko se sprostijo. Zmanjšajte pretok in izberite šobo glede na velikost komponente.
- Infrardeče gretje. Sevanje, in tu je past: IR segreva glede na barvo površine. Črnina ohišja absorbira bistveno več kot svetleča kovinska nožica. Zato industrija v pečicah kombinira IR z vročim zrakom, da izenači temperaturo.
- Spodnji predgrelnik. Najbolj podcenjen pripomoček. Segrevanje plošče od spodaj na 100-150 grados C eno do dve minuti zmanjša toplotni udar, prepreči zvijanje plošče in zgornjem orodju pusti le zadnji sunek. Pri BGA to ni luksuz, to je postopek.
- Refluksna pečica. Popoln in nadzorovan toplotni profil za serijsko proizvodnjo.
Vredno si je zapomniti: flux se izčrpa tako s časom kot s temperaturo. Ni čarobne meje — gre za kinetiko. Če predolgo segrevate, flux izgubi aktivnost in pusti temen, ogljenjen residuo, ki ga je bistveno težje odstraniti kot normalen jantarni. Hitro in odločno vedno zmaga.
Zaščita sosednjih komponent pred toploto
Ko pošljete vročo pišto na eno mesto, se segreje vse v okolici. Dva materiala za preprečevanje škode, ki delata različne stvari:
- Cinta Kapton (poliimid). Je izolator in fizična ovira. Tukaj je podatek, ki ga povsod napačno navajajo: cinta zdrži 260 grados C v nenehni izpostavljenosti, ne 400 grados C. Goli poliimidni film sicer prenese 400 grados C, a le kratko; dejanska meja jo določa silikonsko lepilo. Ker pišta dela pri višjih temperaturah, cinte ne lepite neposredno v curek zraka. Na voljo jo imamo v širinah 10, 20, 30, 50 in 100 mm.
- Aluminijasta cinta. Ta pa je pravi reflektor: poliran aluminij ima emisivnost 0,03–0,05, kar pomeni, da odbije okoli 97 % sevalnega toplotnega toka. Proti infrardečemu sevanju je neprekosljiva.
Nihče naj vam ne prodaja, da je en material «boljši» od drugega: Kapton izolira in ščiti pred dotikom, aluminij odbija sevanje. Proti vroči pišti z njenim konvekcijskim tokom je prednost aluminija vprašljiva — povrhu tega aluminij dobro prevaja toploto bočno.
Reballing: tukaj flux dela tri stvari hkrati
Pri reballingu flux ni dodatek, ampak del postopka, ki opravlja tri vloge hkrati: čisti oksid s sveže prečiščenih padov in z spajkalnih kroglic, jih fizično drži na mestu med nameščanjem (zato je flux tacky, lepljiv) in jih ščiti med refluksom.
In to je najboljši protiargument za «več je bolje»: premalo fluxa — kroglice se ne primejo; preveč — plavajo, se privlačijo med seboj in se izmikajo s padov. Tanka, enakomerna plast, nič več.
Miti in legende
- «Flux izboljša električno prevodnost.» Napačno, kot smo že videli. Ni prevodnik in ni del zveze.
- «No-clean pomeni, da ga nikoli ne čistimo.» Ni čisto tako. Kar test zagotavlja, je, da čiščenje ni potrebno v normalnih pogojih. Čistiti je treba: pred nanosom zaščitnega laka, v visokoohmskih vezjih, v radiofrekvenčnih aplikacijah in pri visokih napetostih. In fina niansa: no-clean residuo je benignen le, če je flux dosegel svojo polno aktivacijsko temperaturo — pri ročnem spajkanju in pod nizkimi komponentami lahko ostane neaktiviran flux, ki je še vedno aktiven.
- «Več fluxa — bolje.» Napačno. Presežek vre, brizga, ustvarja kroglice in mostičke spajke, povzroča praznine v junti in pusti residuo ujet pod komponento.
- «Flux uniči ploščo.» Odvisno od vrste. RO/RE z nizko aktivnostjo ne napada bakra; hidrosolubilni in anorganski pa, zato zahtevajo čiščenje.
- «Inštalaterski flux bo zadel.» Ne bo, in to je ena dražjih napak. Vsebuje cinkov in amonijev klorid: korodira fine sledi, njegovi residuji so prevodniki in se z izpiranjem ne dajo popolnoma nevtralizirati. To je točno to, kar je Goot BS-10, in prav zato ga proizvajalec prepoveduje na ploščah.
- «Flux ne poteče.» Poteče. Proizvajalci navajajo rok uporabnosti od enega do petih let, odvisno od izdelka. Ne postane nevaren: izgubi topilo in aktivnost, slabše moti in pusti več residuoja. Brizge shranjujte pokončno s konico navzdol.
- «Z jedrnato spajkalno žico fluxa ni treba dodajati.» To drži le pri preprostem spajkanju na čistih površinah. Flux v žici se porabi pri prvem stiku. Pri razspajkanju nove žice ne dodajate, torej ne dodajate niti fluxa — tam ga vedno potrebujete posebej.
- «Nevarnost v dimu je svinec.» Napačno, in ravno obratno od tega, kar večina misli. Svinec vre pri okrog 1.750 °C in se pri temperaturah spajkanja ne hlapi. Tisti beli dim je rosin, in to je pravi zdravstveni rizik.
Čiščenje in varnost
Za čiščenje uporabite IPA koncentracije 90-99 % z antistatično krtačo. Lekarniški IPA pri 70 % ne pride v poštev: tistih 30 % vode se počasi suši, pušča madeže in ujeto vlago pod komponentami, rosin pa raztaplja slabše. Na voljo imamo dozirne lončke s črpalko, ki preprečijo prekomerno omakanje plošče. Raztopljeni residuo vedno odmaknite s čistim vpojnim materialom — če ga pustite, da se posuši, se spet naloži.
O dimu — brez olepševanja. Dim rosina je priznan kot vzrok poklicne astme; britanski organ za varnost pri delu ga uvršča med glavne povzročitelje v državi in določa mejno vrednost izpostavljenosti 0,05 mg/m³ pri osemurni izmeni. To ni alarmizem — to je list o tveganjih pri delu.
Ukrepi, ki delujejo, po vrstnem redu:
- Odsesavanje pri izvoru. To je edini pristop, ki problem resnično rešuje: zajeti dim tam, kjer nastaja, le centimetre od punta, preden vam doseže obraz. Preprosta in dostopna rešitev je absorbcijska mreža za dim: postavite jo pred seboj, delajte nad njo in dim gre nazaj, ne v vaš obraz. Ne pozabite zamenjati filtra, ko se zamaši — zamašen filter ne filtrira, samo šumi.
- Ne nagibajte se nad dimni steber. Zveni samoumevno, pa to dela skoraj vsakdo: ko se naslonite bliže za pogled, glava pristane ravno nad dimnim stebrom. Delajte s ploščo malo vstran, z lupo, a ne v dimu.
- Ne segrevajte več, kot je potrebno. Višja temperatura pomeni več razgradnje fluxa in več dima. S tem se krog tega članka sklene: z dobrim fluxom in dobro estañado puntom potrebujete nižjo temperaturo in s tem vdihate manj dima.
In dve opozorili: namizni ventilator ne pomaga — razprši onesnaževalec po delavnici namesto da bi ga zajel — prehod na lead-free spajko pa ne odpravi tveganja, ker je flux enak ali celo bolj aktiven.
Kako nanašati flux
- Malo in na pravo mesto. Tanka linija vzdolž nožic ali enakomerna plast čez pade. Če teče čez rob, ga je preveč.
- Z ustreznim orodjem: brizga za natančnost, čopič za nanašanje za večje površine in polsamodejni dozirnik za serijska dela.
- Hitro segrejte. Flux deluje, dokler je svež; če ga nanesete in se zamudite, topilo izhlapi.
- Hitro in odločno. Kratek in učinkovit stik je boljši od vztrajnega gretja: dlje ko traja, bolj se flux izčrpa in bolj se residuo ogljeni.
- Očistite, če je treba — glede na klasifikacijo, kot smo razložili zgoraj.
Vse kar potrebujete, najdete v priboru za spajkanje, za orodje pa poglejte med spajkalne postaje.
Če si od vsega tega zapomnite samo eno stvar, naj bo ta: flux ni trik, je osnovna kemija spajkanja. Brez njega poskušate spajati kovino na oksid, in to ne deluje, ne glede na to, kako visoko nastavite temperaturo. Višja temperatura je dejansko pogosto točno nasprotje od tega, kar je treba narediti.